Порошковая покраска против обычных способов окрашивания: почему промышленность выбирает порошок
10.10.2026 00:08 | Категория: Материалы для ремонтаО чём вообще спорим?
Под «обычными способами» окрашивания металла понимают нанесение жидких лакокрасочных материалов: алкидных и акриловых эмалей, грунт-эмалей, эпоксидных составов — кистью, валиком, краскопультом или безвоздушным распылением. Именно так десятилетиями красили металлоконструкции, ограждения, корпуса оборудования и технику.
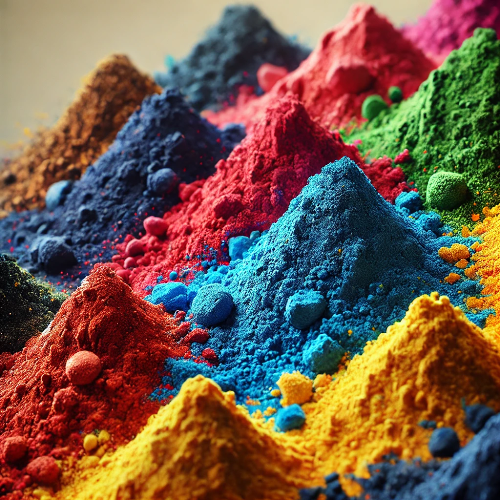
Порошковая покраска устроена иначе. На подготовленную поверхность наносится сухой полимерный порошок с цинконаполненным грунтом в качестве базового антикоррозийного слоя, затем изделие попадает в печь, где при температуре 160–200 °C порошок плавится и образует монолитную плёнку толщиной 60–120 мкм. Никаких растворителей, никаких «сохнет трое суток» — покрытие готово через несколько часов после выхода из печи.
Разница в технологии порождает разницу в результате. Разберём по пунктам, где порошок выигрывает у жидких ЛКМ, а где — честно признаем — уступает.
Долговечность: годы против сезонов
Жидкая эмаль держится на уличной металлоконструкции в среднем 3–7 лет. После этого покрытие мелит, выцветает, трескается и начинает пропускать влагу к металлу. Дальше — подкраска, локальный ремонт, а часто полная перекраска изделия.
Полимеризованный порошковый слой работает 15–25 лет в тех же условиях. Причина проста: плёнка не «высыхает», а спекается в единое целое с металлической поверхностью. Её нельзя «разморозить» влагой или растворителем, она не даёт усадки и не растрескивается от перепадов температур, которые для Рязанской области составляют от минус тридцати до плюс тридцати пяти градусов в течение года.
Для B2B это означает прямую экономию: изделие, покрашенное порошком, не возвращается на обслуживание и не портит репутацию производителя рекламациями.
Коррозия: цинкогрунт меняет правила игры
Обычная схема защиты жидкими материалами — это грунт плюс два-три слоя эмали. Каждый слой — потенциальная пора, микротрещина, непрокрас. Влага находит путь к металлу, и коррозия развивается под плёнкой, незаметно разрушая конструкцию изнутри.
В нашей схеме сначала наносится цинконаполненный грунт с содержанием цинка 80–95 % в сухом остатке. Цинк работает как жертвенный анод: корродирует он, а не сталь, причём даже в местах царапин и сколов. Сверху ложится полимерный порошок, который спекается в герметичную плёнку и перекрывает доступ кислорода и влаги.
Получается двухуровневая защита: барьерная плюс катодная. Жидкие ЛКМ в принципе не способны дать катодную защиту — у них нет активного металла в составе рабочего слоя. Именно поэтому порошковая система с цинкогрунтом переживает обычную окраску в несколько раз по сроку службы на агрессивных уличных и промышленных объектах.
Качество поверхности: без подтёков и «шагрени от кисти»
Жидкая краска течёт. Это физика: пока растворитель испаряется, слой остаётся подвижным. Отсюда подтёки на вертикальных поверхностях, наплывы в углах, разнотолщинность, следы от кисти и валика. Даже у опытного маляра процент брака на сложных изделиях заметный, а на серийных партиях разброс качества между деталями неизбежен.
Порошок не течёт. Он удерживается на изделии электростатикой до момента плавления, а в печи растекается равномерно по всей поверхности, включая кромки, торцы и труднодоступные зоны — именно те места, где жидкая краска всегда тоньше и где первой начинается коррозия. Толщина порошкового покрытия одинакова на всей детали и контролируется толщиномером на каждой партии.
Для серийного производства это критично: сто одинаковых деталей выглядят одинаково. Ни кисть, ни краскопульт такой повторяемости не дают.
Экономика: куда деваются деньги при обычной покраске
При окраске жидкими ЛКМ теряется до 30–40 % материала: туман при распылении улетает в вытяжку, остатки в таре и на стенках оборудования засыхают, растворитель испаряется. Плюс многослойность: грунт, два слоя эмали, межслойная сушка — каждый слой это время, материал и работа.
Порошок, не осевший на изделии, собирается системой рекуперации и возвращается в цикл. Потери материала составляют 2–5 %. Покрытие формируется за один проход: не нужно ждать высыхания грунта, наносить второй и третий слой, оплачивать дополнительные человеко-часы.
Добавьте сюда отсутствие расходов на вентиляцию окрасочных постов под растворители, на спецодежду для работы с летучими органическими соединениями и на утилизацию остатков жидких ЛКМ, которые относятся к опасным отходам. В пересчёте на квадратный метр готового покрытия порошок оказывается дешевле жидкой схемы при сопоставимом или более высоком качестве.
Экологичность и безопасность труда
Жидкие эмали и грунты содержат органические растворители. При нанесении и сушке они испаряются в цех: это запах, токсичные пары, класс опасности для персонала, требования к взрывозащите и отдельные разрешения по выбросам. Рабочее место маляра жидкими ЛКМ — это пост с принудительной вытяжкой и респиратором в течение всей смены.
Порошковая краска не содержит растворителей и летучих органических соединений. В цехе нет запаха и токсичных испарений, порошок не воспламеняется и не взрывоопасен в отличие от паров уайт-спирита и сольвента. Хранить его можно в обычном сухом складе, а не на специально оборудованной площадке для ЛКМ.
Для предприятия это означает более простую экологическую отчётность, меньше требований надзорных органов и более безопасные условия труда сотрудников.
Скорость: от детали до отгрузки за часы, а не дни
Клическая схема жидкой окраски: грунт сохнет 4–24 часа, каждый слой эмали ещё несколько часов до «на отлип» и до суток до полной полимеризации. Изделие занимает площадь в сушильной зоне, цех работает в режиме ожидания.
Порошковая схема: нанесение цинкогрунта и порошка занимает минуты, полимеризация в печи — от 20 до 40 минут в зависимости от массы изделия. Через час после выхода из печи деталь можно упаковывать и отгружать: покрытие уже набрало прочность.
Для производств, работающих по графику поставок, разница между сутками и часами — это возможность сократить склад незавершёнки и быстрее закрывать заказы.
Эстетика: двести оттенков против «что было на складе»
Палитра жидких эмалей в свободной продаже ограничена, а колеровка спеццветов дорогая и долгая. Текстуры практически недоступны: шагрень, муар, молотковый эффект, металлик в жидких ЛКМ либо не существуют, либо выглядят кустарно.
Порошковая палитра — более двухсот оттенков RAL Classic и RAL Design плюс текстуры и спецэффекты: шагрень, муар, антик, металлик, перламутр, термостойкие и антиграффити составы. Оттенок повторяется от партии к партии, потому что порошок колеруется на заводе-изготовителе, а не размешивается в цеху.
Изделие после порошковой покраски выглядит как заводское изделие, а не как покрашенная в цеху заготовка. Для производителей, продающих готовую продукцию, это прямое влияние на воспринимаемую ценность товара.
Честно: когда обычная покраска всё же оправдана
Порошок не универсален, и мы говорим об этом прямо. Жидкие ЛКМ выигрывают в трёх ситуациях.
Первая — покраска на месте монтажа. Мост, ферму или резервуар, которые уже стоят на объекте, в печь не положить. Там работает только жидкая схема.
Вторая — сверхкрупногабаритные изделия, превышающие размеры камеры полимеризации. Если конструкция не проходит в печь, порошок не применить физически.
Третья — мелкий полевой ремонт и подкраска эксплуатационных повреждений, когда нужно точечно восстановить покрытие без демонтажа изделия.
Во всех остальных случаях — серийное производство, изготовление металлоконструкций до отгрузки на объект, фасадные элементы, ограждения, корпуса оборудования, стеллажи и мебельные каркасы — порошок объективно сильнее.
Вывод для производств Рязани и области
Порошковая покраска выигрывает у жидких ЛКМ по сроку службы в два-три раза, по качеству поверхности — на порядок, по скорости цикла — в разы, по экологичности и безопасности труда — принципиально. Проигрывает она только там, где изделие невозможно доставить в цех и положить в печь.
Компания «Цвет Металла» в Рязани красит металлоконструкции, детали и серийные изделия по схеме «цинкогрунт плюс порошок плюс полимеризация» с контролем толщины и адгезии на каждой партии. Забираем изделия с вашего производства, возвращаем готовую партию с паспортом качества.
Цвет Металла, Рязань. Порошковая покраска металла для производств и строительных компаний Рязанской области. Цинкогрунт в базе, более 200 цветов RAL, гарантия покрытия.
Оставить комментарий