

Лазерная резка металла: этапы процесса и советы по качеству реза
07.08.2026 17:49 | Категория: Материалы для ремонтаСегодня лазерная резка – это технологический процесс, при котором сфокусированный луч высокой мощности локально нагревает металл до плавления или испарения, формируя точный и чистый контур детали.
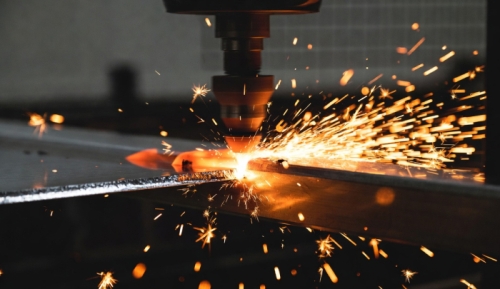 Метод ценят за высокую повторяемость, минимальную ширину реза и возможность изготавливать сложные формы без контакта инструмента с заготовкой.
Чтобы получить прогнозируемое качество кромки и стабильную геометрию, важно понимать этапы подготовки, логику подбора режимов и типичные ошибки. Ниже описано, как обычно организован процесс на производстве и какие практические решения помогают снизить брак и ускорить выпуск изделий.
Советы для стабильного результата
- Учитывайте марку и толщину металла. Нержавеющая сталь, углеродистая сталь и алюминий ведут себя по-разному: на одной и той же мощности качество кромки может отличаться из-за теплопроводности и отражающей способности.
- Подбирайте газ под задачу. Кислород ускоряет рез углеродистых сталей, но может усиливать окалину; азот помогает получить более чистую кромку на нержавейке и алюминии; воздух часто используют как компромисс по стоимости и скорости.
- Следите за фокусом и высотой сопла. Смещение фокуса дает конусность, поджоги или недорез; неправильный зазор между соплом и листом повышает риск задиров и нестабильного выдува расплава.
- Правильно задавайте порядок контуров. Сначала внутренние отверстия и мелкие элементы, затем внешний контур – так деталь меньше деформируется и сохраняет точность.
- Используйте перемычки и оптимизацию раскроя. Для мелких деталей перемычки предотвращают опрокидывание и столкновение с головкой, а грамотный раскрой снижает отходы и время холостых перемещений.
- Контролируйте тепловложение. На тонком металле повышайте скорость и уменьшайте мощность, чтобы избежать коробления; на толстом – следите за стабильностью прожига и выдува, иначе появятся наплывы и заусенцы.
- Проверяйте расходники. Изношенное сопло, загрязненная защитная линза и нестабильное давление газа – частые причины ухудшения кромки и внезапного брака.
- Закладывайте технологические припуски, когда это нужно. Если деталь идет под сварку или прецизионную посадку, полезно предусмотреть минимальную последующую обработку (например, легкую зачистку) и согласовать допуски заранее.
Итог: качественный рез металла достигается сочетанием грамотной подготовки чертежа, правильного выбора режимов и дисциплины обслуживания станка. Чем точнее согласованы материал, газ, фокус и порядок контуров, тем меньше постобработки и выше повторяемость партии. Подробности на laser78.ru.
Подготовка чертежа: выбор формата файла, слоёв и допусков
Качество лазерной резки начинается не на станке, а в файле: корректный формат, понятная структура слоёв и заранее согласованные допуски сокращают время подготовки и исключают типовые ошибки (смещение контуров, лишние прожиги, неверные отверстия).
Перед отправкой чертежа в производство проверьте, что исполнитель однозначно понимает: что именно резать, что гравировать/маркировать, где внутренние и внешние контуры, какие критические размеры нужно выдержать и что допустимо «оставить по факту реза».
Формат файла
- Предпочтительные: DXF/DWG (2D), реже – AI/EPS/SVG по требованиям подрядчика.
- Единицы измерения: явно задайте мм (или иные) и подтвердите это в примечании/сопроводительном тексте.
- Только вектор: контуры должны быть векторными; растровые изображения подходят лишь для справки, не для резки.
- Без «тяжёлых» эффектов: избегайте заливок, теней, градиентов и сложных штриховок – они не несут смысла для реза.
- Текст: переводите шрифты в кривые/полилинии, чтобы не было подмены шрифта и искажения размеров.
Слои и логика контуров
- Разделите по операциям: отдельные слои для реза, гравировки/маркировки, линий сгиба (если применимо) и вспомогательных элементов.
- Контуры замкнуты: рез должен идти по замкнутым полилиниям без разрывов, самопересечений и дубликатов.
- Одна линия – один проход: уберите наложенные/дублирующиеся линии, иначе станок может пройти контур дважды.
- Внутренние/внешние: внутренние отверстия и вырезы отделите от внешнего контура детали, чтобы исключить неверный порядок реза.
- Минимальные элементы: учитывайте, что слишком тонкие перемычки, узкие щели и маленькие отверстия могут не получиться или потребуют изменения технологии.
Допуски и критические размеры
- Согласуйте допуск заранее: укажите, какие размеры критичны (посадки, крепёж, соосность), а какие допускают отклонения.
- Компенсация ширины реза (керф): уточните у подрядчика, выполняет ли он компенсацию в CAM или её нужно заложить в чертёж.
- Отверстия под крепёж: для точных отверстий часто разумнее предусмотреть запас под последующую развертку/сверление или согласовать режим реза.
- Тепловые деформации: на тонких/длинных деталях возможны коробление и «ведение» – отметьте требования к плоскостности, если это важно.
- Проверка перед отправкой: единицы, масштаб, замкнутость контуров, отсутствие дублей, разнесение по слоям, текст в кривых.
- Пояснения к заказу: материал, толщина, количество, операции (рез/гравировка), требования к допускам и критическим размерам.
- Контрольная визуализация: приложите PDF/изображение с размерами и пометками, чтобы исключить неоднозначность трактовки DXF/DWG.
Итог: правильный формат, чистые замкнутые контуры, понятные слои и заранее оговорённые допуски – это самый простой способ получить деталь «с первого раза» и без лишних согласований.
Оставить комментарий