Лазерная резка нержавеющей стали: технология, параметры качества и практические советы
21.11.2026 16:54 | Категория: Материалы для ремонтаНержавеющая сталь ценится за коррозионную стойкость, прочность и аккуратный внешний вид, но эти же свойства усложняют механическую обработку: материал быстро уводит тепло, а режущая кромка инструмента изнашивается.
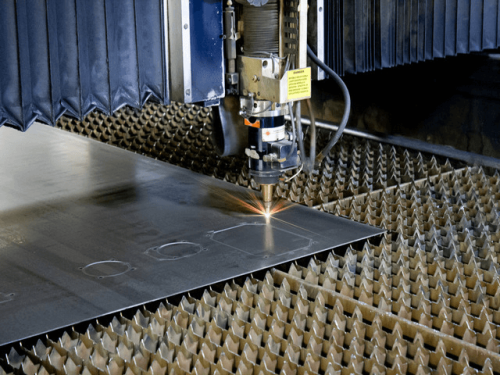 Поэтому в производстве все чаще выбирают бесконтактный метод, который обеспечивает точную геометрию и чистый контур.
Лазерная резка нержавейки позволяет получать детали для пищевого оборудования, архитектурных элементов, кожухов, кронштейнов и декоративных панелей с минимальной последующей обработкой. Чтобы результат был стабильно качественным, важно понимать принцип процесса, подобрать правильные параметры и грамотно подготовить чертеж.
Как работает технология
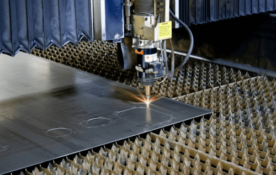
Рез выполняется сфокусированным лучом, который локально нагревает металл до плавления или испарения, после чего расплав выдувается вспомогательным газом. Качество кромки и скорость зависят от мощности источника, качества фокусировки, типа газа и режима движения по траектории.
Оборудование и ключевые узлы
- Источник излучения (чаще волоконный): определяет доступную толщину, скорость и стабильность реза.
- Режущая головка с линзой и системой автофокуса: поддерживает нужное положение фокуса относительно поверхности листа.
- Сопло и подача газа: формируют струю для удаления расплава и защиты зоны реза.
- Станина и привод: отвечают за точность позиционирования и повторяемость.
- Система ЧПУ: управляет траекторией, ускорениями, врезками и микроперемычками.
Вспомогательный газ: зачем он нужен
Газ влияет на цвет кромки, количество грата и качество поверхности. Для нержавейки используют два подхода:
- Азот: обеспечивает более чистую и светлую кромку, снижает окисление, удобен для деталей, где важен внешний вид и дальнейшая сварка без дополнительной зачистки.
- Кислород: повышает скорость за счет экзотермической реакции, но усиливает окисление и может потребовать дополнительной обработки кромки.
Толщина листа и особенности реза
Чем толще нержавейка, тем критичнее становятся точность фокуса, стабильность подачи газа и правильная стратегия врезки. Для тонких листов важнее предотвратить коробление и перегрев, а для толстых – обеспечить вынос расплава из пропила и избежать срыва струи, который проявляется вертикальными бороздами на кромке.
Выбор марки нержавеющей стали и толщины листа под параметры станка
Правильный подбор марки нержавейки и толщины листа начинается не с «что есть на складе», а с сопоставления задач изделия и реальных возможностей лазерного станка: мощности источника, доступного газа (кислород/азот/воздух), качества оптики, стабильности подачи и допустимой скорости реза. Чем точнее вы увяжете эти параметры, тем меньше будет перегрева кромки, грата и проблем с повторяемостью.
Марка стали определяет теплопроводность, отражающую способность и склонность к образованию окалины, а толщина – требуемую энергию в зоне реза и требования к давлению газа. Поэтому «универсального» выбора нет: для одной и той же толщины разные марки будут резаться по-разному, а один и тот же станок на предельных толщинах чаще требует компромисса между скоростью, качеством кромки и себестоимостью.
Как соотнести марку и толщину с возможностями лазера
1) Оцените станок и цель реза
- Мощность источника задаёт верхнюю границу толщин и комфортный диапазон, где кромка получается стабильно без «выстрелов» и подвисаний шлака.
- Газ: для нержавейки при требованиях к чистой кромке и отсутствию окалины обычно выбирают азот; кислород повышает скорость, но усиливает окисление и потемнение кромки.
- Требования к кромке: если важна «под порошок/покраску» без зачистки, ориентируйтесь на рез в азоте и не работайте «на пределе» толщины.
2) Выберите марку под назначение изделия и резку
- AISI 304 (08Х18Н10) – универсальная аустенитная нержавейка для большинства корпусов, кожухов, элементов оборудования. Обычно предсказуемо режется, хорошо подходит для серийных деталей.
- AISI 316/316L (03/08Х17Н13М2) – для коррозионно-нагруженных сред (солёная вода, химия). Резка близка к 304, но себестоимость выше; разумно выбирать при реальной необходимости стойкости.
- AISI 430 (08Х17) – ферритная нержавейка, часто дешевле. Может вести себя иначе по тепловложению и деформации; стоит закладывать тестовую партию перед серией, особенно на тонких листах.
- Декоративные поверхности (шлиф/зеркало) – выбирайте марку и прокат с защитной плёнкой и заранее согласуйте технологию, чтобы минимизировать следы от перегрева и брызг.
3) Подберите толщину так, чтобы станок работал в «комфортной зоне»
- Тонкие листы требуют аккуратной стратегии: риск коробления выше, важнее правильная поддержка листа, микроперемычки и порядок реза.
- Средние толщины обычно дают лучший баланс скорости и качества – меньше деформаций, выше стабильность пробивки и реза.
- Предельные толщины для вашего источника – зона повышенных рисков: падает скорость, растут требования к давлению газа и точности фокуса, чаще появляется грат и следы термовлияния.
4) Сведите выбор в простую схему принятия решения
- Зафиксируйте требования к изделию: среда эксплуатации, требования к кромке, допустимость зачистки/потемнения.
- Проверьте ограничения станка: мощность, сопла и оптика, наличие азота и максимальное давление.
- Выберите марку по назначению (304 – базовая, 316 – для агрессивной среды, 430 – приоритет экономии при подходящих условиях).
- Назначьте толщину в диапазоне, где станок режет стабильно с запасом, а не «на грани».
- Сделайте тест-рез на вашем материале и партии проката; утвердите карту режимов и только затем запускайте серию.
Итог: оптимальный выбор марки нержавеющей стали и толщины листа – это компромисс между эксплуатационными требованиями детали и реальными параметрами станка. Ориентируйтесь на рез в азоте для чистой кромки, выбирайте марку по назначению (а не «по привычке») и закладывайте запас по толщине относительно предельных возможностей источника – тогда качество, повторяемость и себестоимость будут прогнозируемыми.
Оставить комментарий