Холодная пластика: как точная гибка вытесняет сварные узлы из конструкций
17.08.2026 21:44 | Категория: Общие советыДолгое время в металлообработке господствовала парадигма, согласно которой сложная пространственная деталь неминуемо требовала сварки, пайки или механического крепежа.
 Каждый дополнительный шов ослаблял конструкцию, создавал концентраторы напряжений и требовал последующей зачистки, рихтовки и термообработки. Однако с развитием современного гибочного оборудования с ЧПУ инженеры получили возможность создавать корпусные изделия и несущие элементы буквально из одного листа металла, сгибая его в нужных местах под точно рассчитанным углом. Так гибка металла превратилась из вспомогательной операции в самодостаточный формообразующий процесс.
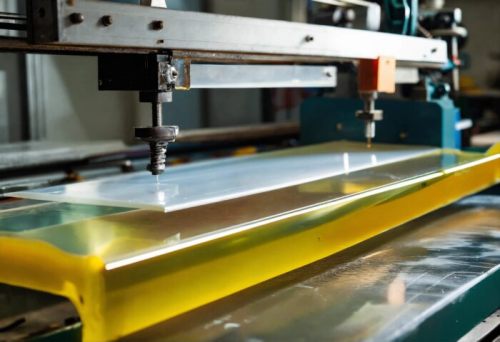
Физика процесса на первый взгляд проста: заготовка зажимается между пуансоном и матрицей гидравлического или электромеханического пресса, после чего пуансон давит на лист, заставляя его пластически деформироваться. Однако за кажущейся простотой скрывается сложнейшая математика расчета упругой деформации. Любой металл после снятия нагрузки стремится частично вернуть исходную форму — это явление называется пружинением. Для высокопрочных сталей, алюминиевых и титановых сплавов угол пружинения может составлять несколько градусов, и если система ЧПУ не скорректирует глубину хода пуансона с учетом модуля упругости конкретной партии металла, деталь уйдет в брак. Современные листогибочные центры оснащаются лазерными угломерами, которые в реальном времени фиксируют фактический угол сгиба и автоматически вносят поправку на пружинение, гарантируя точность до угловых минут.
Существует несколько принципиально разных технологий гибки. Наиболее распространена воздушная гибка, при которой заготовка касается матрицы только в трех точках: по кромкам ручья и под острием пуансона. Она универсальна и не требует частой смены оснастки. Чеканка же, наоборот, вдавливает металл в матрицу с огромным усилием, полностью выбирая упругость материала, но требует отдельных штампов под каждый угол. Ротационная гибка с помощью поворотных балок идеальна для деликатных поверхностей, где нельзя оставить царапины, — например, фасадных кассет или элементов интерьера. Выбор метода определяется толщиной металла, требуемым радиусом и типом покрытия. Правильный выбор гарантирует, что гибочные работы пройдут без трещин, разрывов и волнистости даже на кромках высокопрочного проката.
Экономическая логика перехода от сварных сборок к гнутым деталям неумолима. Во-первых, исключаются затраты на разделку кромок, электроды, сварочную проволоку и защитный газ. Во-вторых, отпадает необходимость в последующей шлифовке швов и рихтовке покоробленных конструкций. В-третьих, гнутая деталь, лишенная термических напряжений от сварки, обладает более высокой усталостной прочностью и точной геометрией, что критически важно при сборке крупногабаритных щитов автоматики, шкафов управления, кузовных элементов спецтехники и архитектурных металлических форм. Инвестиции в высокоточные листогибы с ЧПУ быстро окупаются радикальным сокращением цикла производства и снижением процента брака.
Оставить комментарий